LED 灯具组装粘接方案
解决方案 · 2026/9/14 · 34 次浏览
提供 LED 灯珠固晶、透镜粘接、散热器粘接等全套解决方案,具备高导热、高反射率及优异耐候性能。
LED 灯具在组装过程中,粘接工艺是确保产品性能与寿命的核心环节。从灯珠固晶到透镜安装,从散热器固定到电源模块封装,每一个粘接节点都直接影响光效、散热和可靠性。本文将系统盘点 LED 灯具组装中各关键部位的粘接方案,帮助您选择最适合的材料与工艺。
一、LED 组装粘接需求概述
LED 灯具的粘接需求涵盖光学、热学和力学三大维度。光学层面要求粘接材料具备高反射率,避免光损失;热学层面要求高导热系数,确保热量快速传导;力学层面要求优异的粘接强度与耐候性,应对高温高湿等严苛环境。不同部位的工况差异显著,需要针对性选择粘接方案。
1. 固晶粘接(Die Attach)
固晶是 LED 封装的第一步,将 LED 芯片固定在支架或基板上。此环节对粘接材料的要求极为苛刻:导热系数需达到 1.5 W/m·K 以上,以确保芯片产生的热量迅速传导至基板;同时需具备高反射率(>90%),避免吸收芯片发出的光。常用的固晶材料包括银浆导电胶和高反射率有机硅固晶胶,前者适用于大功率 LED,后者适用于中小功率贴片 LED。
固晶工艺的关键在于胶层厚度控制与固化条件。胶层过厚会增加热阻,过薄则影响粘接强度。典型的固化条件为 150°C × 60 分钟或 UV 固化 30 秒,需根据具体材料选择。
2. 透镜粘接(Lens Bonding)
LED 透镜的粘接直接关系到光学系统的稳定性和光分布的均匀性。透镜材料通常为 PMMA 或 PC,与 LED 基板(铝基板或陶瓷基板)的热膨胀系数差异较大,因此粘接材料需具备良好的柔韧性和应力缓冲能力。
推荐使用光学级有机硅胶进行透镜粘接,其折射率与透镜材料匹配(n≈1.41~1.53),可最大限度减少界面反射损失。同时,有机硅胶的耐紫外老化性能优异,长期使用不会黄变,确保光学系统寿命与 LED 芯片同步。
3. 散热器粘接(Heatsink Bonding)
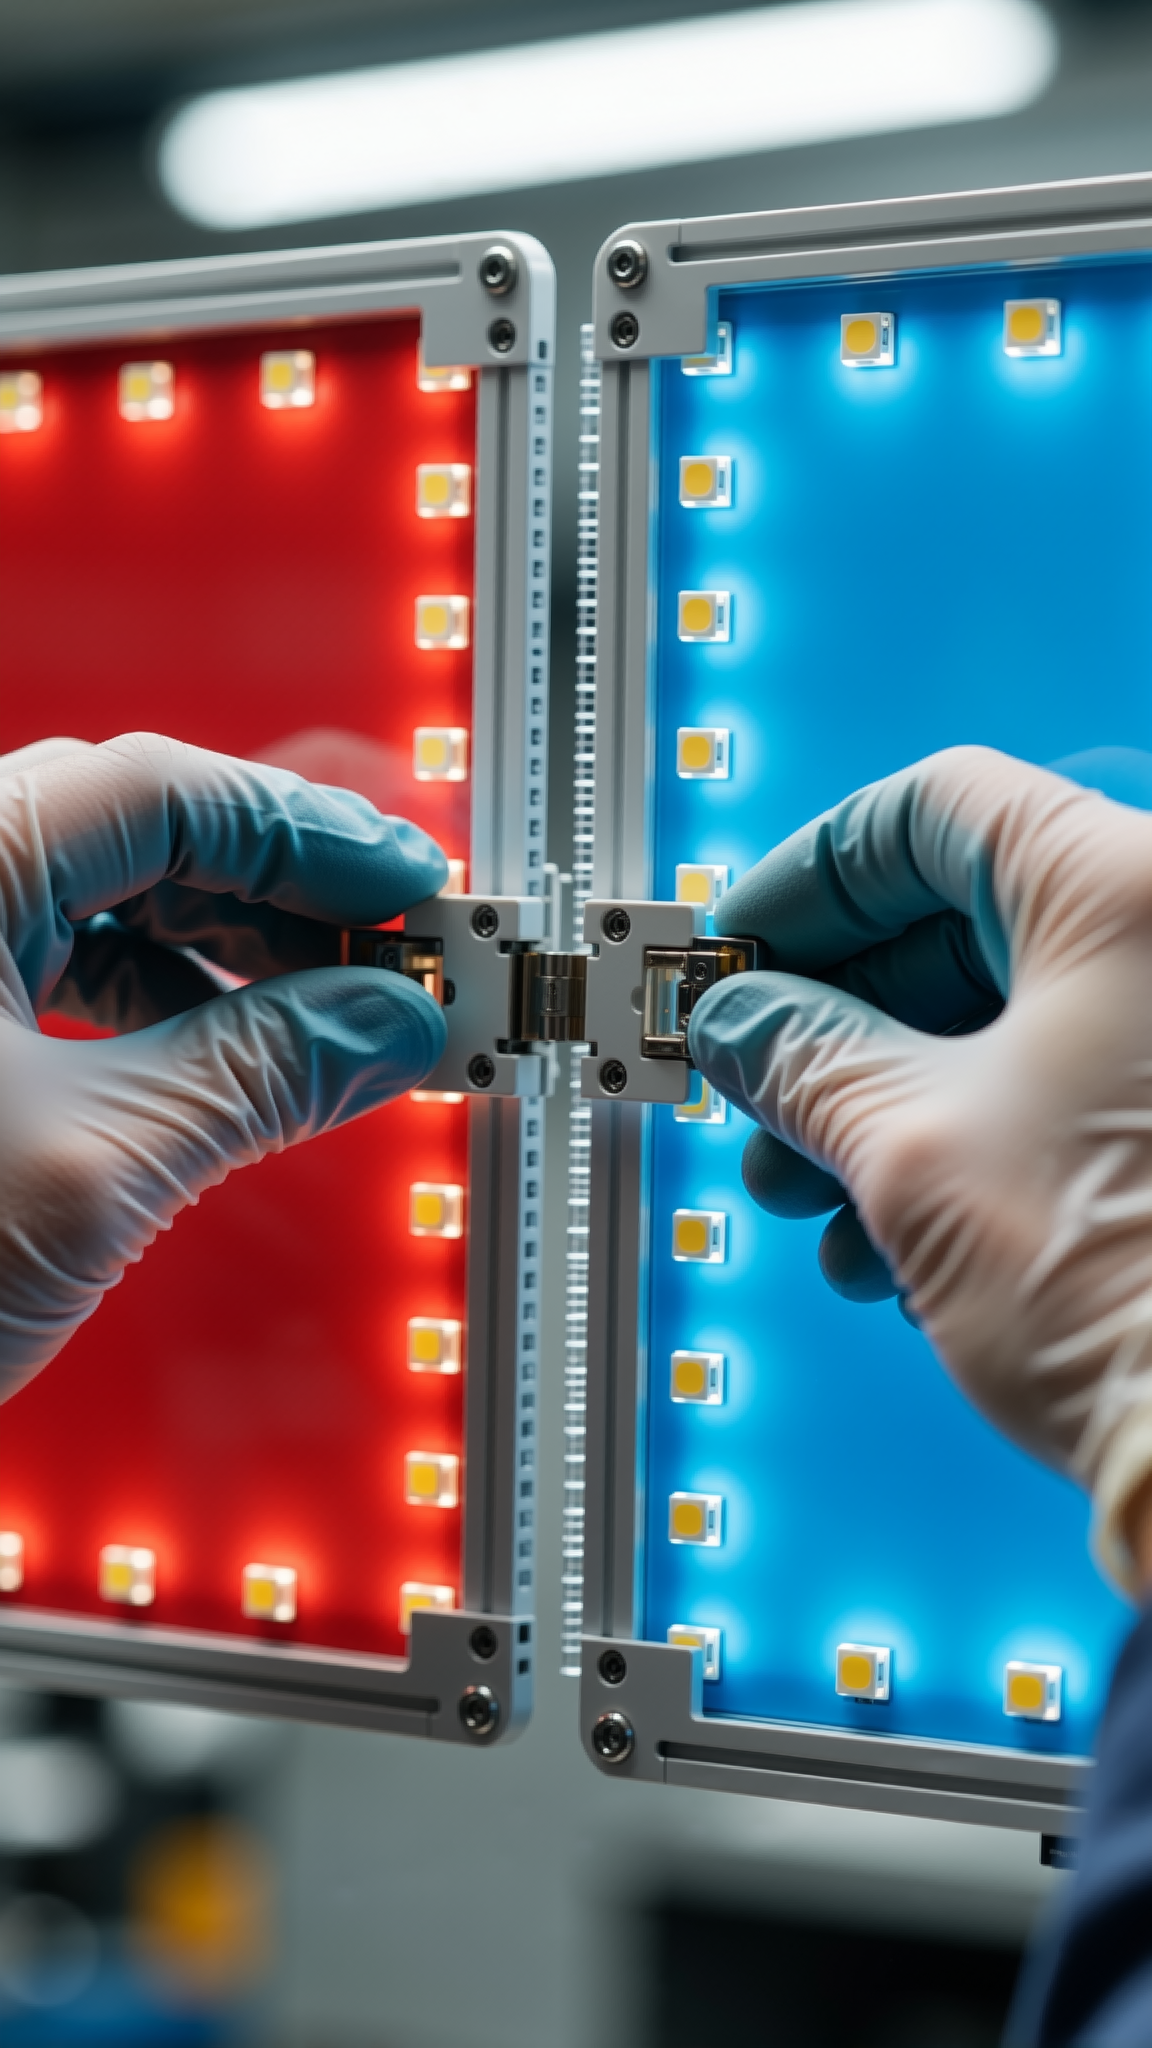
LED 灯具的散热性能直接决定芯片结温和使用寿命。散热器与基板之间的粘接层是热传导路径中的关键节点,其导热性能直接影响整体散热效率。传统的机械固定方式(螺丝、卡扣)存在接触热阻大、装配效率低的问题,导热粘接胶正逐步成为主流方案。
散热器粘接胶的导热系数通常在 1.0~3.0 W/m·K 之间,选择时需综合考虑粘接强度、固化速度和操作时间。对于铝散热器与铝基板的粘接,双组分聚氨酯导热胶或环氧导热胶是常见选择,固化后可达到 2MPa 以上的剪切强度,同时实现低热阻连接。
4. 电源模块粘接(Power Supply Bonding)
LED 驱动电源是灯具的"心脏",其内部电子元器件的固定与防护同样需要粘接方案。电源模块的粘接需求侧重于绝缘性、防震性和导热性。灌封胶是电源模块最常用的粘接防护方式,通过将整个电路板或关键元器件包裹在硅胶或聚氨酯胶中,实现绝缘、防潮、防震三重保护。
电源灌封胶的选择需关注粘度(影响渗透性)、固化收缩率(影响内应力)和耐温等级(通常要求 -40°C~150°C)。对于大功率 LED 驱动,建议选择导热型灌封胶(导热系数 >0.6 W/m·K),将元器件产生的热量传导至外壳散发。
二、配套设备与工艺要点
高质量的粘接效果离不开配套设备的支持。LED 灯具组装中常用的粘接设备包括:精密点胶机(控制胶量与路径)、UV 固化炉(实现快速定位固化)、恒温烘箱(确保完全固化)以及自动混胶系统(双组分胶的精准配比)。
工艺要点方面,首先需做好基材表面处理——铝材需去除氧化层,塑料件需等离子处理以提高表面能;其次需严格控制环境温湿度(建议 23±5°C、湿度 ≤65%RH),避免胶层固化异常;最后需建立固化工艺验证流程,通过推拉测试、热循环测试等手段确保批量一致性。
综上所述,LED 灯具组装粘接是一项系统工程,需要根据各部位的具体工况选择匹配的材料与工艺。从固晶的高导热高反射,到透镜的光学匹配,再到散热器的高效导热和电源的绝缘防护,每一环节都需精益求精。选择专业的粘接材料供应商,配合完善的工艺控制体系,方能打造出高性能、长寿命的 LED 灯具产品。